.
دليل شامل لمعرفة المعالجة بخمسة محاور
وقت الإصدار:
2020-12-03
هل تعرف حقًا ما يكفي عن المعالجة بخمسة محاور؟ شرح شامل لمعلومات المعالجة بخمسة محاور! في السنوات الأخيرة، تم استخدام مراكز المعالجة CNC ذات الحركة الخماسية بشكل متزايد في مختلف المجالات. في التطبيقات العملية، كلما واجه الناس تحديات المعالجة الفعالة وعالية الجودة للأجزاء المعقدة ذات الأشكال غير المنتظمة، فإن تقنية الحركة الخماسية هي بلا شك وسيلة مهمة لحل هذه المشكلات. يميل المزيد والمزيد من الشركات إلى البحث عن معدات خماسية المحاور لتلبية متطلبات المعالجة عالية الكفاءة والجودة. لكن، هل تعرف حقًا ما يكفي عن المعالجة بخمسة محاور؟ 01 هيكل الماكينة لمراكز المعالجة بخمسة محاور لفهم المعالجة بخمسة محاور حقًا، يجب علينا أولاً فهم ما هي مراكز المعالجة بخمسة محاور. مراكز المعالجة بخمسة محاور، كما يوحي الاسم، تشير إلى إضافة محورين دوارين إلى ثلاثة محاور خطية شائعة (X، Y، Z). المحاور A وB وC تحتوي على نوعين مختلفين من الحركة لتلبية المتطلبات التقنية لمختلف المنتجات. في تصميم الماكينات لمراكز المعالجة بخمسة محاور، يواصل مصنعو الماكينات العمل بجد لتطوير أنماط حركة جديدة لتلبية مختلف المتطلبات. على الرغم من أن هناك أشكالًا متنوعة من مراكز المعالجة بخمسة محاور في السوق حاليًا، إلا أن هناك عدة أشكال رئيسية: 1. يتم التحكم في اتجاه محور الأداة مباشرة بواسطة محورين دوارين (شكل رأس مزدوج). 2. محوران دواران في طرف الأداة، لكن المحور الدوار ليس عموديًا على المحاور الخطية (شكل رأس مائل). 3. يتم التحكم في دوران الفضاء مباشرة بواسطة محورين دوارين (شكل منصة مزدوجة). 4. محوران دواران على طاولة العمل، لكن المحور الدوار ليس عموديًا على المحاور الخطية (شكل طاولة مائلة). 5. محوران دواران، أحدهما يؤثر على الأداة والآخر يؤثر على قطعة العمل (شكل دوران واحد). *مصطلح: إذا لم يكن المحور الدوار عموديًا على المحور الخطي، فإنه يعتبر "محور مائل". بعد النظر إلى هذه الهياكل لمراكز المعالجة بخمسة محاور، أعتقد أننا يجب أن نفهم كيف تتحرك مراكز المعالجة بخمسة محاور. لكن، ما هي الخصائص التي يمكن أن تظهرها هذه الهياكل المتنوعة أثناء المعالجة؟ وما هي المزايا مقارنة بمراكز المعالجة التقليدية ذات الثلاثة محاور؟ دعونا نلقي نظرة على النقاط البارزة لمراكز المعالجة بخمسة محاور. مزايا المعالجة بخمسة محاور عند الحديث عن خصائص مراكز المعالجة بخمسة محاور، يجب مقارنتها بمعدات الثلاثة محاور التقليدية. في الإنتاج، تعتبر معدات المعالجة الثلاثية شائعة، بما في ذلك الأشكال الرأسية والأفقية وأشكال الجسر. تشمل طرق المعالجة الشائعة معالجة حواف أدوات الطحن العمودية، والمعالجة الجانبية، والمعالجة باستخدام أدوات كروية. لكن بغض النظر عن الشكل أو الطريقة، هناك سمة مشتركة وهي أن اتجاه محور الأداة يظل ثابتًا أثناء عملية المعالجة، ولا يمكن للماكينة تحقيق حركة الأداة في نظام الإحداثيات المستقيم الثلاثي الأبعاد إلا من خلال التداخل بين المحاور الخطية الثلاثة (X، Y، Z). لذلك، عند مواجهة المنتجات التالية، تظهر عيوب مراكز المعالجة الثلاثية مثل انخفاض الكفاءة، وسوء جودة السطح، أو حتى عدم القدرة على المعالجة. بالمقارنة مع معدات المعالجة CNC الثلاثية، تتمتع مراكز المعالجة CNC الخماسية بالمزايا التالية: 1. الحفاظ على أفضل حالة قطع للأداة، وتحسين ظروف القطع. كما هو موضح في الصورة أعلاه، في طريقة القطع الثلاثية، عندما تتحرك الأداة نحو القمة أو حافة قطعة العمل، تتدهور حالة القطع تدريجيًا. وللحفاظ على أفضل حالة قطع هنا، يجب تدوير الطاولة. وإذا أردنا معالجة سطح غير منتظم بالكامل، يجب تدوير الطاولة في اتجاهات مختلفة عدة مرات. يمكننا أن نرى أن مراكز المعالجة بخمسة محاور يمكن أن تتجنب أيضًا حالة سرعة خطية تساوي صفر لنقطة مركز الأداة، مما يؤدي إلى جودة سطح أفضل. 2. تجنب تداخل الأداة بشكل فعال. كما هو موضح في الصورة أعلاه، بالنسبة للأجزاء مثل الدوارات والشفرات والأقراص الكاملة المستخدمة في مجال الطيران والفضاء، لا يمكن لمعدات الثلاثة محاور تلبية متطلبات العملية بسبب مشاكل التداخل. بينما يمكن لمراكز المعالجة بخمسة محاور تلبية هذه المتطلبات. كما يمكن لمراكز المعالجة بخمسة محاور استخدام أدوات أقصر، مما يعزز صلابة النظام، ويقلل من عدد الأدوات، ويتجنب إنتاج أدوات خاصة. بالنسبة لأصحاب الشركات، يعني ذلك أن مراكز المعالجة بخمسة محاور ستوفر لك المال في تكاليف الأدوات! 3. تقليل عدد عمليات التثبيت، وإكمال معالجة خمسة جوانب في تثبيت واحد. كما يتضح من الصورة أعلاه، يمكن لمراكز المعالجة بخمسة محاور تقليل تحويل المرجع، مما يحسن دقة المعالجة. في المعالجة الفعلية، يكفي تثبيت واحد، مما يسهل ضمان دقة المعالجة. كما أن مراكز المعالجة بخمسة محاور، بسبب تقصير سلسلة العمليات وتقليل عدد المعدات، تقلل أيضًا من عدد أدوات التثبيت، ومساحة ورشة العمل، وتكاليف صيانة المعدات. وهذا يعني أنه يمكنك إكمال معالجة أكثر كفاءة وجودة أعلى باستخدام عدد أقل من أدوات التثبيت، ومساحة أقل من المصنع، وتكاليف صيانة أقل! كما هو موضح في الصورة، يمكن لمراكز المعالجة بخمسة محاور استخدام قطع حواف الأداة، مما يزيد من كفاءة المعالجة. 5. تقصير سلسلة عملية الإنتاج، وتبسيط إدارة الإنتاج. تقلل مراكز المعالجة CNC الخماسية من سلسلة عملية الإنتاج بشكل كبير، مما يبسط إدارة الإنتاج والتخطيط. كلما كانت قطعة العمل أكثر تعقيدًا، كانت مزاياها مقارنة بأساليب الإنتاج التقليدية الموزعة أكثر وضوحًا. 6. تقصير دورة تطوير المنتجات الجديدة. بالنسبة للشركات في مجالات الطيران والفضاء والسيارات، فإن بعض أجزاء المنتجات الجديدة وقوالب التشكيل لها أشكال معقدة ومتطلبات دقة عالية، لذلك يمكن لمراكز المعالجة CNC الخماسية التي تتمتع بمرونة عالية ودقة عالية وقدرة معالجة كاملة أن تحل بشكل جيد مشاكل دقة المعالجة ومدة الدورة في عملية تطوير المنتجات الجديدة، مما يقلل بشكل كبير من دورة البحث والتطوير ويزيد من معدل نجاح المنتجات الجديدة. باختصار، تتمتع مراكز المعالجة بخمسة محاور بالعديد من المزايا، ولكن التحكم في وضع الأداة، ونظام CNC، وبرمجة CAM، والمعالجة اللاحقة أكثر تعقيدًا بكثير من مراكز المعالجة الثلاثية! في الوقت نفسه، عندما نتحدث عن مراكز المعالجة بخمسة محاور، لا يمكننا أن نتجاهل مسألة "الحقيقية" و"الزائفة". نعلم جميعًا أن الفرق الأكبر بين الحقيقية والزائفة هو وظيفة RTCP، لكن ما هو RTCP، كيف يتم إنتاجه، وكيف يتم تطبيقه؟ دعونا نفهم RTCP بشكل محدد من خلال هيكل الماكينة وبرمجة المعالجة اللاحقة. 03 حول RTCP RTCP، في أنظمة CNC الخماسية الراقية، يُعتبر RTCP هو "نقطة مركز الأداة الدوارة"، وهو ما نسميه عادةً وظيفة تتبع نقطة الأداة. في المعالجة بخمسة محاور، عند السعي لتحقيق مسار نقطة الأداة ووضع الأداة بالنسبة لقطعة العمل، بسبب الحركة الدورانية، تحدث حركة إضافية لنقطة الأداة. غالبًا ما لا تتطابق نقطة التحكم التي يتحكم فيها نظام CNC مع نقطة الأداة، لذلك يجب على نظام CNC تصحيح نقطة التحكم تلقائيًا لضمان حركة نقطة الأداة وفقًا للمسار المحدد. في الصناعة، يُطلق على هذه التقنية أيضًا TCPM أو TCPC أو RPCP وغيرها من الوظائف. في الواقع، جميع هذه الأسماء لها تعريفات وظيفية مشابهة لـ RTCP، من الناحية الصارمة، فإن وظيفة RTCP تُستخدم في هيكل الرأس المزدوج، حيث يتم استخدام نقطة مركز دوران الرأس للتعويض. بينما تُستخدم وظيفة RPCP بشكل أساسي في مراكز المعالجة ذات المنصات المزدوجة، حيث يتم تعويض التغيرات في إحداثيات المحاور الخطية الناتجة عن دوران قطعة العمل. في الواقع، جميع هذه الوظائف تهدف إلى الحفاظ على نقطة مركز الأداة ونقطة الاتصال الفعلية بين الأداة وقطعة العمل دون تغيير. لذلك، لتسهيل التعبير، سنطلق على هذه التقنيات في هذه المقالة اسم تقنية RTCP. كيف يتم إنتاج وظيفة RTCP؟ منذ سنوات عديدة، عندما بدأت مراكز المعالجة بخمسة محاور في الانتشار في السوق، تم الترويج لمفهوم RTCP بشكل كبير من قبل مصنعي الماكينات. في ذلك الوقت، كانت وظيفة RTCP تبدو وكأنها دعاية تقنية، وكان الكثيرون متحمسين لتقنيتها نفسها. في الواقع، وظيفة RTCP هي عكس ذلك، فهي ليست مجرد تقنية جيدة، بل هي تقنية يمكن أن تجلب فوائد للعملاء وتخلق قيمة. مع الماكينات التي تمتلك تقنية RTCP (ما يُعرف في الداخل بمراكز المعالجة الخماسية الحقيقية)، لا يحتاج المشغل إلى محاذاة قطعة العمل بدقة مع محور دوران الطاولة، بل يمكن تثبيتها بشكل عشوائي، حيث يقوم الجهاز بتعويض الانحراف تلقائيًا، مما يقلل بشكل كبير من الوقت المساعد، بينما يزيد من دقة المعالجة. كما أن عملية المعالجة اللاحقة بسيطة، حيث يكفي إخراج إحداثيات نقطة الأداة والاتجاه. كما ذكرنا سابقًا، من الناحية الهيكلية، تتضمن مراكز المعالجة CNC الخماسية بشكل رئيسي هيكل الرأس المزدوج، والمنصات المزدوجة، والدوران الواحد. فيما يلي، سنأخذ نظام CNC الخماسي الراقية ذو المنصات المزدوجة كمثال، لنقدم شرحًا تفصيليًا لوظيفة RTCP. في مراكز المعالجة بخمسة محاور، يتم تعريف مفهوم المحور الرابع والخامس: في هيكل المنصات المزدوجة، يؤثر دوران المحور الرابع على وضع المحور الخامس، بينما لا يؤثر دوران المحور الخامس على وضع المحور الرابع. المحور الخامس هو إحداثيات الدوران على المحور الرابع. حسنًا، بعد قراءة التعريف، دعونا نشرح. كما هو موضح في الصورة أعلاه، المحور الرابع للماكينة هو المحور A، والمحور الخامس هو المحور C. يتم وضع قطعة العمل على منصة المحور C. عندما يدور المحور A، نظرًا لأن المحور C مثبت على المحور A، فإن وضع المحور C سيتأثر أيضًا. وبالمثل، بالنسبة لقطعة العمل الموضوعة على المنصة، إذا قمنا ببرمجة القطع بناءً على مركز الأداة، فإن التغيرات في إحداثيات الدوران ستؤدي حتمًا إلى تغييرات في إحداثيات المحاور الخطية X وY وZ، مما ينتج عنه إزاحة نسبية. ولإزالة هذه الإزاحة، يجب على الماكينة تعويضها، ووظيفة RTCP هي الوظيفة التي تم إنشاؤها لإزالة هذا التعويض. كيف تقوم الماكينة بتعويض هذه الإزاحة؟ دعونا نحلل كيف تحدث هذه الإزاحة. كما ذكرنا سابقًا، نعلم أن التغيرات في إحداثيات الدوران تؤدي إلى إزاحة إحداثيات المحاور الخطية. لذلك، فإن تحليل مركز دوران المحاور الدوارة يصبح مهمًا للغاية. بالنسبة للماكينات ذات الهيكل المزدوج، عادةً ما يكون مركز التحكم للمحور C (المحور الخامس) في مركز دوران سطح العمل للماكينة. بينما يتم اختيار منتصف محور الدوران الرابع كنقطة التحكم. لتنفيذ التحكم بخمسة محاور، يحتاج نظام CNC إلى معرفة العلاقة بين نقطة التحكم للمحور الخامس ونقطة التحكم للمحور الرابع. أي في الحالة الأولية (عندما تكون المحاور A وC في الوضع 0)، تكون نقطة التحكم للمحور الرابع هي نقطة الأصل في نظام إحداثيات دوران المحور الرابع، ويجب معرفة متجه موقع نقطة التحكم للمحور الخامس [U، V، W]. كما يجب معرفة المسافة بين محوري A وC. بالنسبة لماكينات المنصات المزدوجة، يمكن توضيح ذلك كما هو موضح في الصورة أدناه. عند الحديث عن ذلك، يمكنكم أن تروا أنه بالنسبة للماكينات التي تمتلك وظيفة RTCP، يقوم نظام التحكم بالحفاظ على مركز الأداة دائمًا في الموقع المبرمج. في هذه الحالة، تكون البرمجة مستقلة، ولا تتعلق بحركة الماكينة. عندما تقوم ببرمجة الماكينة، لا تحتاج إلى القلق بشأن حركة الماكينة وطول الأداة، كل ما تحتاج إلى التفكير فيه هو الحركة النسبية بين الأداة وقطعة العمل. ستقوم نظام التحكم بإكمال بقية العمل. على سبيل المثال: كما هو موضح في الصورة أعلاه، في حالة عدم وجود وظيفة RTCP، لا يأخذ نظام التحكم في الاعتبار طول الأداة. تدور الأداة حول مركز المحور، مما يؤدي إلى خروج نقطة الأداة من موقعها. كما هو موضح في الصورة أعلاه، في حالة وجود وظيفة RTCP، يقوم نظام التحكم بتغيير اتجاه الأداة فقط، بينما تظل نقطة الأداة ثابتة. تم حساب الحركة التعويضية الضرورية على المحاور X وY وZ تلقائيًا. أما بالنسبة لماكينات CNC الخماسية التي لا تمتلك وظيفة RTCP، كيف تحل هذه الأنظمة مشكلة إزاحة إحداثيات المحاور الخطية؟ نعلم أن العديد من ماكينات CNC الخماسية في الداخل تعتبر "زائفة"، وما يُعرف بالزائفة هو أنه لا تحتوي على وظيفة RTCP. الفرق بين الحقيقية والزائفة ليس في الشكل أو في ما إذا كانت المحاور الخمسة متصلة، حيث يمكن أن تقوم الزائفة أيضًا بالحركة الخماسية. الفرق الرئيسي بين الزائفة والحقيقية هو أنها لا تمتلك خوارزمية RTCP الحقيقية، مما يعني أن البرمجة على نظام CNC الزائف تحتاج إلى أخذ طول المحور الرئيسي وموقع منصة الدوران في الاعتبار. وهذا يعني أنه عند البرمجة باستخدام نظام CNC الزائف، يجب الاعتماد على تقنيات برمجة CAM والمعالجة اللاحقة، وتخطيط مسار الأداة مسبقًا. لنفس قطعة العمل، إذا تم تغيير الماكينة أو الأداة، يجب إعادة برمجة CAM والمعالجة اللاحقة. بالإضافة إلى ذلك، تحتاج الماكينة الزائفة إلى ضمان أن قطعة العمل في مركز دوران منصتها، مما يعني أن ذلك يتطلب الكثير من الوقت لتثبيت وضبط، ودقة المعالجة لا يمكن ضمانها. حتى عند القيام بمعالجة تقسيم، تكون الزائفة أكثر تعقيدًا. بينما تحتاج الماكينة الحقيقية فقط إلى إعداد نظام إحداثيات واحد، وتحتاج إلى عملية واحدة فقط لضبط الأداة، ويمكنها إكمال المعالجة. توضح الصورة أدناه إعداد محرر المعالجة اللاحقة NX كمثال، كيفية تحويل الإحداثيات للماكينة الزائفة: كما هو موضح في الصورة أعلاه، تعتمد الزائفة على تقنية المعالجة اللاحقة لتوضيح العلاقة بين مركز المحور الرابع والخامس لتعويض إزاحة إحداثيات المحاور الخطية الناتجة عن المحاور الدوارة. البرنامج الناتج CNC على المحاور X وY وZ ليس فقط نقاط قريبة من البرمجة، بل يتضمن أيضًا التعويض الضروري على المحاور X وY وZ. ستؤدي هذه المعالجة إلى عدم كفاية دقة المعالجة، وانخفاض الكفاءة، وعدم قابلية البرنامج الناتج للاستخدام، وارتفاع تكاليف العمالة. بالإضافة إلى ذلك، نظرًا لاختلاف معلمات الدوران لكل ماكينة، يجب أن يكون لكل ماكينة ملف معالجة لاحقة خاص بها، مما يسبب الكثير من الإزعاج للإنتاج. علاوة على ذلك، فإن البرنامج الناتج للماكينة الزائفة لا يمكن تعديله، مما يجعل البرمجة اليدوية للماكينة الخماسية شبه مستحيلة. وبما أنه لا توجد وظيفة RTCP، فإن العديد من الوظائف المتقدمة الأخرى المتعلقة بخمسة محاور لا يمكن استخدامها، مثل وظيفة تعويض الأداة الخماسية. في الواقع، بالنسبة لمراكز المعالجة بخمسة محاور، فهي مجرد أداة لتحقيق نتائج المعالجة، ولا يوجد فرق بين الحقيقية والزائفة. الأهم هو أن تقنيتنا تحدد طريقة المعالجة التي نختارها، وبالمقارنة، فإن مراكز المعالجة الخماسية الحقيقية تتمتع بتكلفة فائدة أعلى.
هل تعرف حقًا ما يكفي عن المعالجة بخمسة محاور؟ شرح شامل لمعلومات المعالجة بخمسة محاور!
في السنوات الأخيرة، تم استخدام مراكز المعالجة CNC ذات الحركة الخماسية بشكل متزايد في مختلف المجالات. في التطبيقات العملية، كلما واجه الناس تحديات المعالجة الفعالة وعالية الجودة للأجزاء المعقدة ذات الأشكال غير المنتظمة، فإن تقنية الحركة الخماسية هي بلا شك وسيلة مهمة لحل هذه المشكلات. يميل المزيد والمزيد من الشركات إلى البحث عن معدات بخمسة محاور لتلبية متطلبات المعالجة عالية الكفاءة والجودة. لكن، هل تعرف حقًا ما يكفي عن المعالجة بخمسة محاور؟
ملخص مزايا وعيوب المعالجة بخمسة محاور:

01 شكل الهيكل الميكانيكي لماكينات الخمسة محاور
لفهم المعالجة بخمسة محاور حقًا، يجب علينا أولاً فهم ما هي ماكينة الخمسة محاور. ماكينة الخمسة محاور (5 Axis Machining) تعني، كما يوحي الاسم، إضافة محورين دوارين إلى ثلاثة محاور خطية شائعة (X، Y، Z). المحوران الدواران من المحاور A وB وC لهما طرق حركة مختلفة لتلبية المتطلبات التقنية لمختلف المنتجات.
في تصميم الماكينات لمراكز المعالجة بخمسة محاور، يواصل مصنعو الماكينات العمل بجد لتطوير أنماط حركة جديدة لتلبية مختلف المتطلبات. على الرغم من أن هناك أشكالًا متنوعة من ماكينات الخمسة محاور في السوق حاليًا، إلا أن هناك عدة أشكال رئيسية:
1. التحكم المباشر في اتجاه محور الأداة بواسطة محورين دوارين (شكل رأس مزدوج).
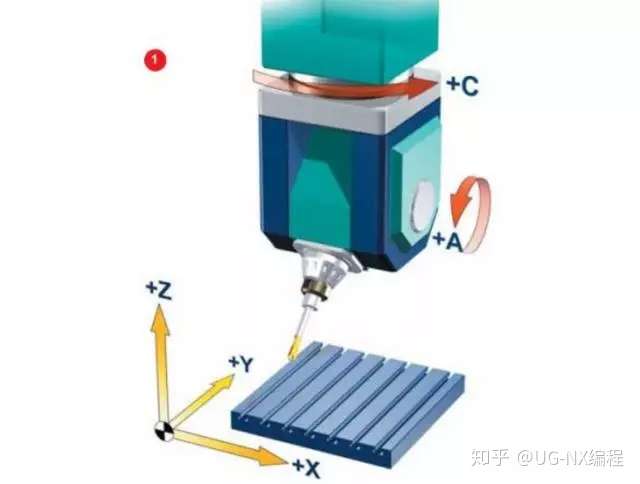
2. محوران في قمة الأداة، لكن المحور الدوار ليس عموديًا على المحور الخطي (شكل رأس مائل).
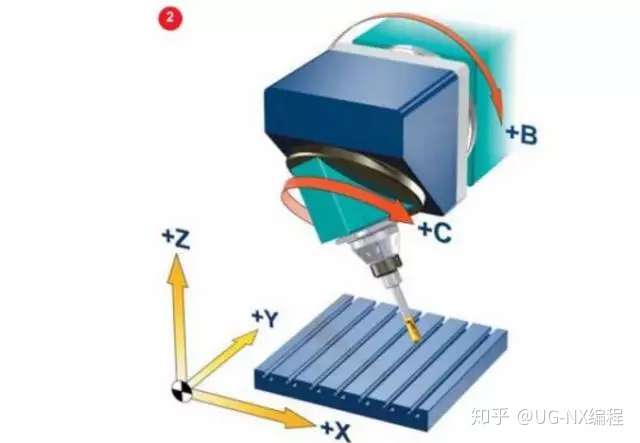
3. التحكم المباشر في دوران الفضاء بواسطة محورين دوارين (شكل منصة مزدوجة).
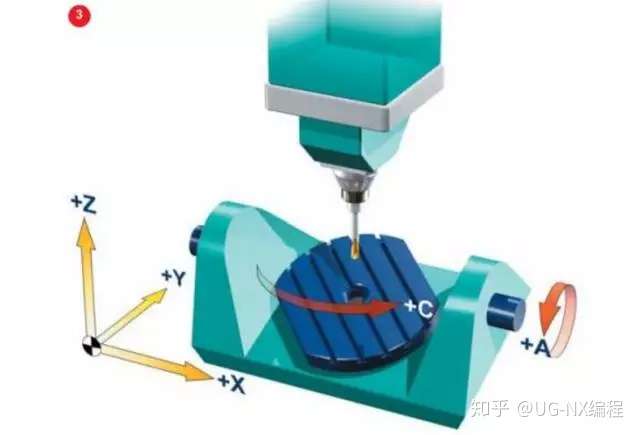
4. محوران على طاولة العمل، لكن المحور الدوار ليس عموديًا على المحور الخطي (شكل طاولة مائلة).
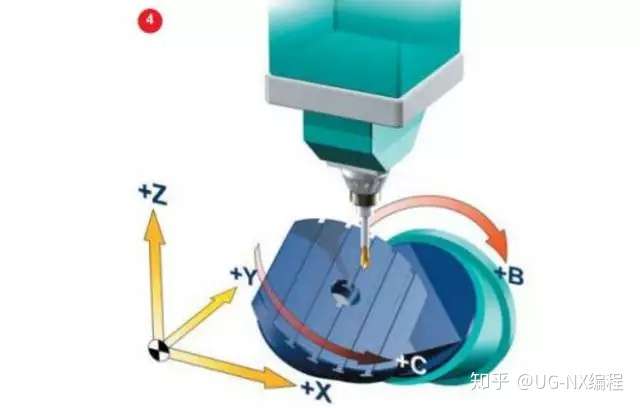
5. محوران دواران، أحدهما يعمل على الأداة والآخر على قطعة العمل (شكل دوران واحد وتحريك واحد).
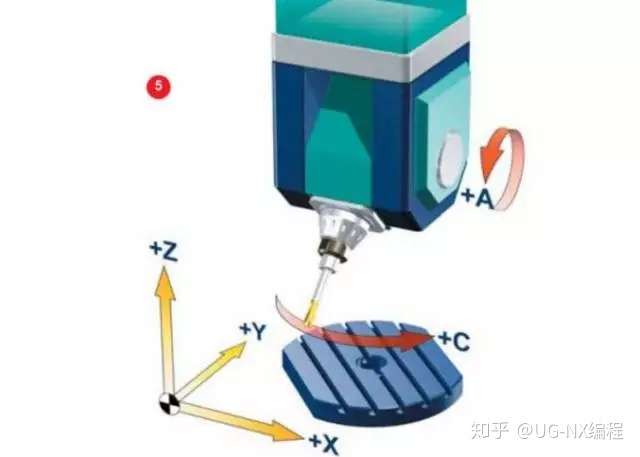
* المصطلح: إذا لم يكن المحور الدوار عموديًا على المحور الخطي، فإنه يعتبر محورًا "مائلًا".
بعد رؤية هذه الهياكل لماكينات الخمسة محاور، أعتقد أننا يجب أن نفهم كيف تتحرك ماكينة الخمسة محاور وكيف تتحرك. لكن، ما هي الخصائص التي يمكن أن تظهرها هذه الهياكل المتنوعة أثناء المعالجة؟ وما هي المزايا مقارنة بماكينات الثلاثة محاور التقليدية؟ دعونا نلقي نظرة على النقاط البارزة لماكينات الخمسة محاور.
العديد من مزايا المعالجة بخمسة محاور
عند الحديث عن خصائص ماكينات الخمسة محاور، يجب مقارنتها مع معدات الثلاثة محاور التقليدية. معدات المعالجة الثلاثية شائعة في الإنتاج، بما في ذلك الأنواع الرأسية والأفقية وأشكال أخرى. تشمل طرق المعالجة الشائعة معالجة حواف أدوات الطحن العمودية، والمعالجة الجانبية. ومع ذلك، فإن أي شكل أو طريقة لها سمة مشتركة، وهي أن اتجاه محور الأداة يظل ثابتًا أثناء المعالجة، ولا يمكن للماكينة تحقيق حركة الأداة في نظام الإحداثيات ثلاثي الأبعاد إلا من خلال التداخل بين المحاور الثلاثة (X، Y، Z). لذلك، عند مواجهة المنتجات التالية، تظهر عيوب ماكينات الثلاثة محاور في الكفاءة المنخفضة وجودة السطح السيئة أو حتى عدم القدرة على المعالجة.
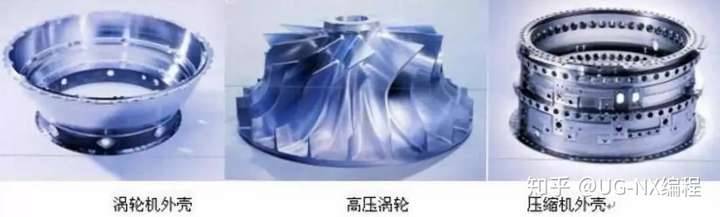
مقارنة بمعدات المعالجة CNC الثلاثية، تتمتع ماكينات CNC ذات الحركة الخماسية بالمزايا التالية:
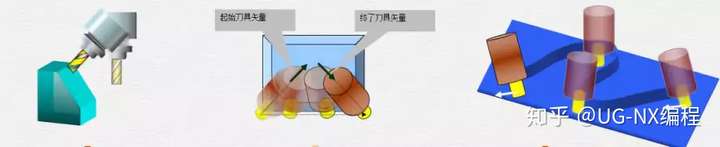
1. الحفاظ على أفضل حالة قطع للأداة، وتحسين ظروف القطع.
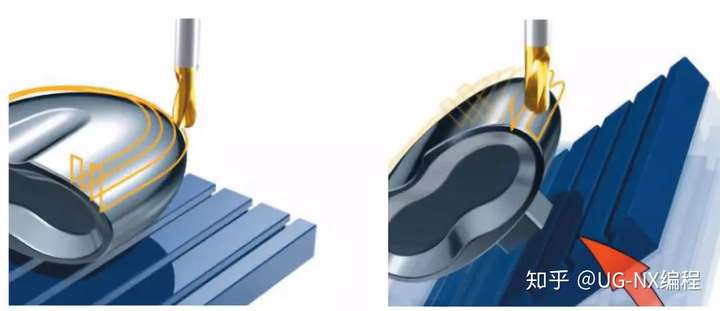
كما هو موضح في الصورة أعلاه، في طريقة القطع الثلاثية، عندما تتحرك الأداة نحو القمة أو حافة قطعة العمل، تتدهور حالة القطع تدريجيًا. للحفاظ على أفضل حالة قطع هنا، يجب تدوير الطاولة. وإذا أردنا معالجة سطح غير منتظم بالكامل، يجب علينا تدوير الطاولة في اتجاهات مختلفة عدة مرات. يمكننا أن نرى أن ماكينات الخمسة محاور يمكن أن تتجنب أيضًا حالة سرعة خط الوسط لأداة الطحن الكروية التي تساوي صفر، مما يؤدي إلى جودة سطح أفضل.
2. تجنب تداخل الأداة بشكل فعال.
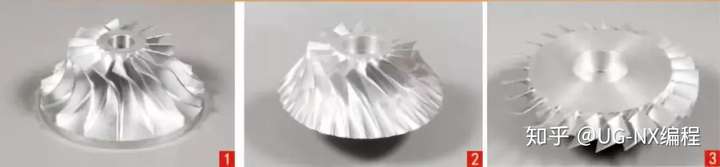
كما هو موضح في الصورة أعلاه، بالنسبة للأجزاء مثل الدوارات والشفرات والأقراص الكاملة المستخدمة في مجال الطيران والفضاء، لا يمكن لمعدات الثلاثة محاور تلبية متطلبات العملية بسبب مشاكل التداخل. بينما يمكن لماكينات الخمسة محاور تلبية هذه المتطلبات. كما يمكن لماكينات الخمسة محاور استخدام أدوات أقصر للمعالجة، مما يعزز صلابة النظام، ويقلل من عدد الأدوات، ويتجنب إنتاج أدوات خاصة. بالنسبة لمديري الشركات، يعني ذلك أن ماكينات الخمسة محاور ستوفر لك المال في تكاليف الأدوات!
3. تقليل عدد عمليات التثبيت، وإكمال معالجة خمسة جوانب في تثبيت واحد.
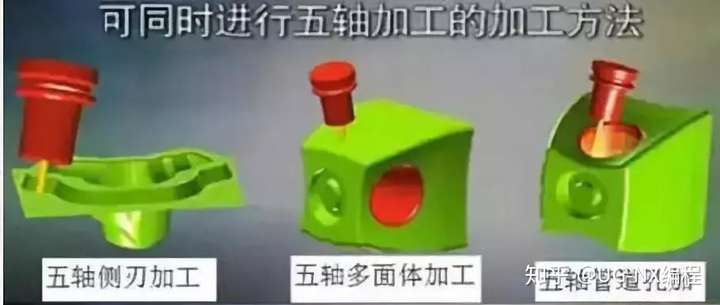
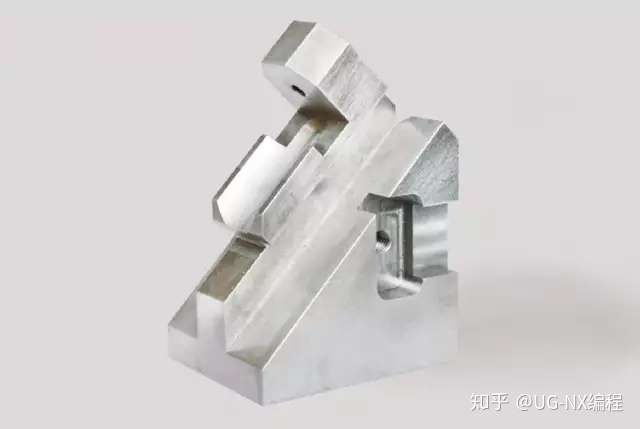
كما يتضح من الصورة، يمكن لمراكز المعالجة بخمسة محاور تقليل تحويل المرجع، مما يزيد من دقة المعالجة. في المعالجة الفعلية، يكفي تثبيت واحد، مما يسهل ضمان دقة المعالجة. في الوقت نفسه، بسبب تقصير سلسلة العمليات وتقليل عدد المعدات، يقل عدد أدوات التثبيت، ومساحة الورشة، وتكاليف صيانة المعدات. وهذا يعني أنه يمكنك إكمال معالجة أكثر كفاءة وجودة أعلى باستخدام عدد أقل من أدوات التثبيت، ومساحة ورشة أقل، وتكاليف صيانة أقل!
كما هو موضح في الصورة، يمكن لماكينات الخمسة محاور استخدام قطع حواف الأداة، مما يزيد من كفاءة المعالجة.
5. تقصير سلسلة عملية الإنتاج، وتبسيط إدارة الإنتاج.
تقلل ماكينات CNC ذات الحركة الخماسية من سلسلة عملية الإنتاج بشكل كبير، مما يسهل إدارة الإنتاج والتخطيط. كلما كانت قطعة العمل أكثر تعقيدًا، كانت مزاياها مقارنة بأساليب الإنتاج التقليدية الموزعة أكثر وضوحًا.
6. تقصير دورة تطوير المنتجات الجديدة.
بالنسبة للشركات في مجالات الطيران والفضاء والسيارات، فإن بعض أجزاء المنتجات الجديدة وأشكال قوالب التشكيل معقدة جدًا، ومتطلبات الدقة عالية، لذلك يمكن لمراكز المعالجة CNC ذات الحركة الخماسية التي تتمتع بمرونة عالية ودقة عالية وقدرة تكامل كاملة أن تحل بشكل جيد مشاكل دقة المعالجة ومدة الدورة في عملية تطوير المنتجات الجديدة، مما يقلل بشكل كبير من دورة البحث والتطوير ويزيد من معدل نجاح المنتجات الجديدة.
بناءً على ما سبق، فإن ماكينات الخمسة محاور لديها العديد من المزايا، ولكن التحكم في وضع الأداة، ونظام CNC، وبرمجة CAM، والمعالجة اللاحقة أكثر تعقيدًا بكثير من ماكينات الثلاثة محاور! في الوقت نفسه، عندما نتحدث عن ماكينات الخمسة محاور، يجب أن نتحدث عن مسألة الخمسة محاور الحقيقية والمزيفة. كما نعلم، فإن أكبر فرق بين الخمسة محاور الحقيقية والمزيفة هو وظيفة RTCP، ولكن ما هو RTCP، وكيف يتم إنتاجه، وكيف يتم تطبيقه؟ دعونا نفهم RTCP بشكل محدد من خلال هيكل الماكينة وبرمجة المعالجة اللاحقة.
03 حول RTCP
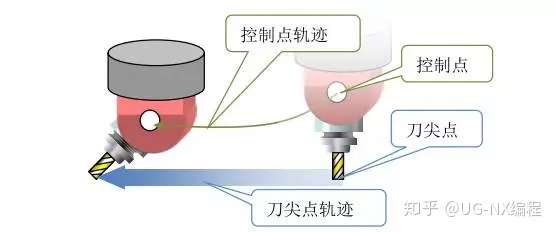
RTCP، في أنظمة التحكم الرقمي ذات الخمسة محاور المتطورة، يُعتبر RTCP هو نقطة مركز الأداة المدورة، وهو ما يُعرف عادةً بوظيفة تتبع نقطة طرف الأداة. في المعالجة ذات الخمسة محاور، عند السعي لتحقيق مسار نقطة طرف الأداة ووضع الأداة بالنسبة للقطعة، ينتج عن الحركة الدورانية حركة إضافية لنقطة طرف الأداة. غالبًا ما لا تتطابق نقطة التحكم في النظام الرقمي مع نقطة طرف الأداة، لذا يجب على النظام الرقمي تصحيح نقطة التحكم تلقائيًا لضمان حركة نقطة طرف الأداة وفقًا للمسار المحدد. هناك أيضًا من يُطلق على هذه التقنية TCPM أو TCPC أو RPCP وغيرها من الوظائف. في الواقع، تُشبه تعريفات هذه الأسماء وظيفة RTCP، ومن الناحية الصارمة، فإن وظيفة RTCP تُستخدم في هيكل الرأس المزدوج، حيث يتم استخدام نقطة دوران الرأس لإجراء التعويض. بينما تُستخدم وظيفة RPCP بشكل رئيسي في آلات الدوران المزدوج، حيث يتم تعويض التغيرات في إحداثيات المحور الخطية الناتجة عن دوران القطعة. في الواقع، جميع هذه الوظائف تهدف إلى الحفاظ على نقطة مركز الأداة ونقطة الاتصال الفعلية بين الأداة وسطح القطعة دون تغيير. لذا، لتسهيل التعبير، سنطلق على هذه التقنية اسم تقنية RTCP.
كيف نشأت وظيفة RTCP؟ منذ سنوات عديدة، عندما بدأت آلات الخمسة محاور في الانتشار في السوق، تم الترويج لمفهوم RTCP بشكل كبير من قبل الشركات المصنعة للآلات. في ذلك الوقت، كانت وظيفة RTCP تبدو وكأنها مجرد دعاية تقنية، وكان الكثيرون مهتمين بالتقنية نفسها. في الواقع، وظيفة RTCP هي عكس ذلك تمامًا، فهي ليست مجرد تقنية جيدة، بل هي تقنية يمكن أن تحقق فوائد للعملاء وتخلق قيمة. الآلات التي تمتلك تقنية RTCP (المعروفة في البلاد باسم آلات الخمسة محاور الحقيقية) لا تحتاج إلى محاذاة القطعة بدقة مع محور دوران الطاولة، بل يمكن تثبيتها بشكل عشوائي، حيث تقوم الآلة بتعويض الانحراف تلقائيًا، مما يقلل بشكل كبير من الوقت المساعد، بينما يزيد من دقة المعالجة. كما أن معالجة البيانات اللاحقة بسيطة، يكفي إخراج إحداثيات نقطة طرف الأداة والاتجاه. كما ذكرنا سابقًا، فإن آلات التحكم الرقمي ذات الخمسة محاور تتضمن بشكل رئيسي هياكل الرأس المزدوج والطاولة المزدوجة ورأس واحد وطاولة واحدة.
فيما يلي، سنأخذ نظام التحكم الرقمي المتطور ذو الطاولة المزدوجة كأمثلة، وسنقدم شرحًا تفصيليًا لوظيفة RTCP.
في آلات الخمسة محاور، يتم تعريف مفهوم المحور الرابع والخامس: في هيكل الطاولة الدوارة المزدوجة، يؤثر دوران المحور الرابع على وضع المحور الخامس، بينما لا يمكن لدوران المحور الخامس التأثير على وضع المحور الرابع. المحور الخامس هو إحداثيات الدوران على المحور الرابع.
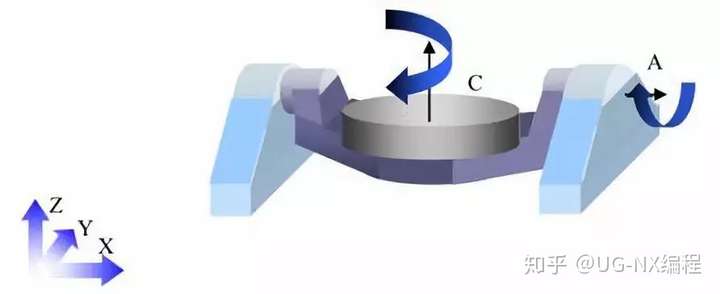
حسنًا، بعد قراءة التعريف، دعونا نشرح. كما هو موضح في الصورة أعلاه، المحور الرابع للآلة هو المحور A، والمحور الخامس هو المحور C. يتم وضع القطعة على طاولة المحور C. عندما يدور المحور A، نظرًا لأن المحور C مثبت على المحور A، فإن وضع المحور C سيتأثر أيضًا. وبالمثل، بالنسبة للقطعة الموضوعة على الطاولة، إذا قمنا ببرمجة القطع بناءً على مركز الأداة، فإن تغير إحداثيات الدوران سيؤدي حتمًا إلى تغير إحداثيات المحاور الخطية X وY وZ، مما ينتج عنه إزاحة نسبية. ولإزالة هذه الإزاحة، يجب على الآلة تعويضها، ووظيفة RTCP هي التي تم إنشاؤها لإزالة هذا التعويض.
كيف تعوض الآلة هذه الإزاحة؟ دعونا نحلل كيف تحدث هذه الإزاحة.
كما ذكرنا سابقًا، نعلم أن الإزاحة في إحداثيات المحاور الخطية ناتجة عن تغير إحداثيات الدوران. لذا، فإن تحليل مركز دوران المحور الدوراني يصبح مهمًا للغاية. بالنسبة لآلات الطاولة المزدوجة، عادةً ما تكون نقطة التحكم للمحور C (المحور الخامس) في مركز دوران سطح العمل للآلة. بينما يتم اختيار منتصف محور المحور الرابع كنقطة تحكم.
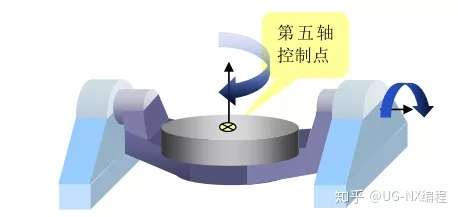
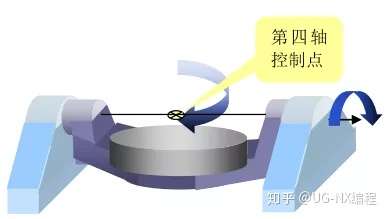
لكي يتمكن النظام الرقمي من تحقيق التحكم في الخمسة محاور، يحتاج إلى معرفة العلاقة بين نقطة التحكم للمحور الخامس ونقطة التحكم للمحور الرابع. أي في الحالة الأولية (الموقع 0 للمحاور A وC)، تكون نقطة التحكم للمحور الرابع هي نقطة الأصل في نظام إحداثيات دوران المحور الرابع، وموقع نقطة التحكم للمحور الخامس هو المتجه [U، V، W]. كما يحتاج أيضًا إلى معرفة المسافة بين محوري A وC. بالنسبة لآلات الطاولة المزدوجة، كما هو موضح في الصورة أدناه.
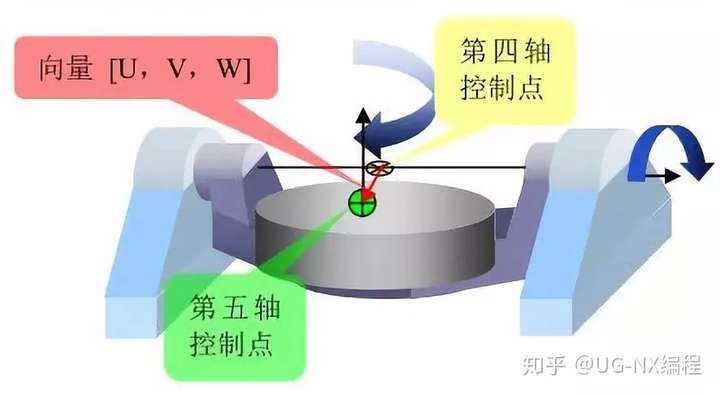
عند الحديث عن هذا، يمكنكم أن تروا أنه بالنسبة للآلات التي تمتلك وظيفة RTCP، يقوم نظام التحكم بالحفاظ على مركز الأداة دائمًا في الموقع المبرمج. في هذه الحالة، تكون البرمجة مستقلة، ولا تتعلق بحركة الآلة. عندما تقوم ببرمجة الآلة، لا تحتاج إلى القلق بشأن حركة الآلة وطول الأداة، كل ما تحتاج إلى التفكير فيه هو الحركة النسبية بين الأداة والقطعة. ستقوم نظام التحكم بالباقي.
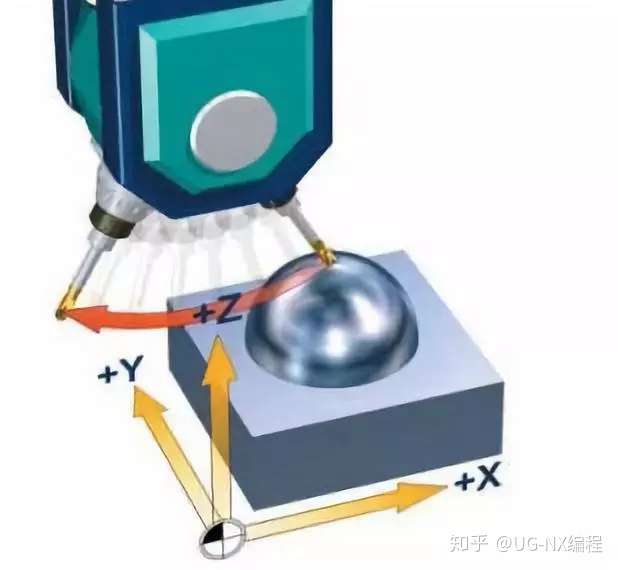
كما هو موضح في الصورة أعلاه، في حالة عدم وجود وظيفة RTCP، لا يأخذ نظام التحكم في الاعتبار طول الأداة. تدور الأداة حول مركز المحور. ستتحرك نقطة الطرف بعيدًا عن موقعها ولن تبقى ثابتة.
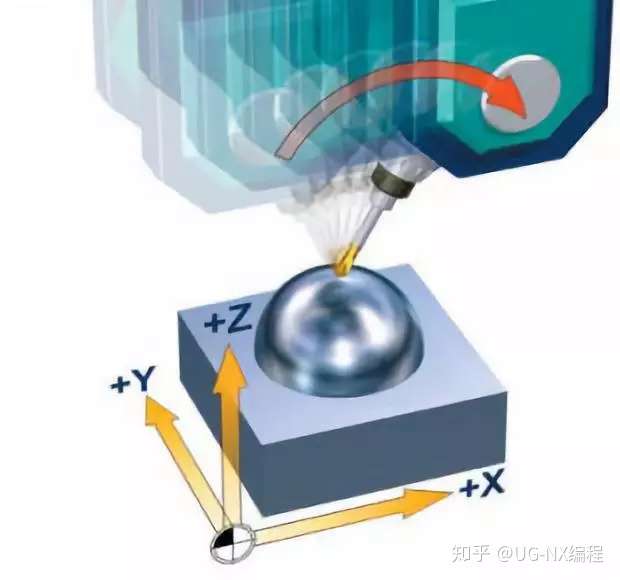
كما هو موضح في الصورة أعلاه، في حالة وجود وظيفة RTCP، يقوم نظام التحكم بتغيير اتجاه الأداة فقط، بينما تبقى موضع نقطة الطرف ثابتًا. تم حساب الحركة التعويضية الضرورية على المحاور X وY وZ تلقائيًا.
كيف تحل آلات الخمسة محاور وأنظمة التحكم الرقمي التي لا تمتلك RTCP مشكلة إزاحة إحداثيات المحاور الخطية؟ نعلم أن العديد من آلات التحكم الرقمي ذات الخمسة محاور في البلاد تُعتبر آلات غير حقيقية. ما يُعرف بالآلات غير الحقيقية، هو في الواقع يشير إلى الآلات التي لا تمتلك وظيفة RTCP. الفرق بين الآلات الحقيقية وغير الحقيقية ليس في الشكل أو في ما إذا كانت المحاور الخمسة متصلة، حيث يمكن للآلات غير الحقيقية أيضًا القيام بالحركة المتصلة. الفرق الرئيسي بين الآلات غير الحقيقية هو أنها لا تمتلك خوارزمية RTCP الحقيقية، مما يعني أن البرمجة للآلات غير الحقيقية تحتاج إلى أخذ طول محور الدوران وموقع الطاولة الدوارة في الاعتبار. وهذا يعني أنه عند البرمجة باستخدام نظام التحكم الرقمي غير الحقيقي، يجب الاعتماد على تقنيات البرمجة CAM ومعالجة البيانات اللاحقة، وتخطيط مسار الأداة مسبقًا.
بالنسبة لنفس القطعة، إذا تم تغيير الآلة أو الأداة، يجب إعادة برمجة CAM ومعالجة البيانات اللاحقة. كما أن الآلات غير الحقيقية تحتاج إلى ضمان أن القطعة في مركز دوران سطح العمل عند تثبيتها، مما يعني أن ذلك يتطلب الكثير من الوقت لضبط التثبيت، ولا يمكن ضمان الدقة. حتى عند القيام بالمعالجة التقسيمية، تكون الآلات غير الحقيقية أكثر تعقيدًا. بينما تحتاج الآلات الحقيقية إلى إعداد نظام إحداثيات واحد فقط، وتحتاج إلى ضبط الأداة مرة واحدة فقط لإكمال المعالجة.
توضح الصورة أدناه إعداد محرر معالجة البيانات NX كمثال، لتوضيح تحويل الإحداثيات للآلات غير الحقيقية.
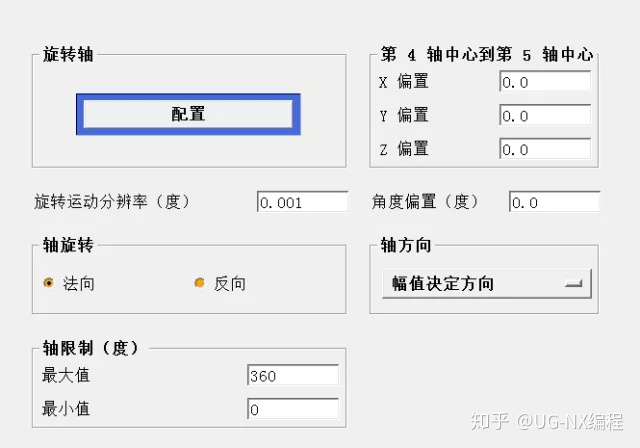
كما هو موضح في الصورة أعلاه، تعتمد الآلات غير الحقيقية على تقنيات معالجة البيانات اللاحقة، لتوضيح العلاقة بين مركز المحور الرابع والخامس للآلة، لتعويض إزاحة إحداثيات المحاور الخطية الناتجة عن المحور الدوراني. البرنامج الناتج CNC على المحاور X وY وZ ليس مجرد نقاط قريبة من البرمجة، بل يتضمن أيضًا التعويض الضروري على المحاور X وY وZ. هذه المعالجة تؤدي إلى عدم كفاية دقة المعالجة، وانخفاض الكفاءة، والبرامج الناتجة ليست ذات طابع عام، وتكاليف العمالة المطلوبة مرتفعة. بالإضافة إلى ذلك، نظرًا لاختلاف معلمات الدوران لكل آلة، يجب أن يكون هناك ملف معالجة بيانات لاحقة مطابق، مما يسبب الكثير من الإزعاج للإنتاج. علاوة على ذلك، فإن البرامج الناتجة عن الآلات غير الحقيقية لا يمكن تعديلها، مما يجعل البرمجة اليدوية للخمسة محاور شبه مستحيلة. كما أن عدم وجود وظيفة RTCP يعني أن العديد من الوظائف المتقدمة للخمسة محاور لا يمكن استخدامها، مثل وظيفة تعويض الأداة للخمسة محاور. في الواقع، بالنسبة لآلات الخمسة محاور، فهي مجرد أداة لتحقيق نتائج المعالجة، ولا يوجد فرق بين الحقيقي وغير الحقيقي. الأهم هو أن تقنيتنا تحدد الطريقة التي نستخدمها في المعالجة، وبالمقارنة، فإن آلات الخمسة محاور الحقيقية تتمتع بتكلفة فائدة أعلى.
الأخبار ذات الصلة
دان الجديد

شركة Nanjing Arrow Chushi Industry and Trade Co. ، Ltd.
الهاتف:+ 86 025 84958290
العنوان: رقم 105 ، المبنى 8 ، المنطقة 8 ، سوق Lingxin ، منطقة Jiangning ، Nanjing
روابط ودية:متجر علي الطبيب بالقطع