.
معالجة مواد قوالب الطباعة ثلاثية الأبعاد
وقت الإصدار:
2023-05-13
تعتبر مواد الطباعة ثلاثية الأبعاد بسبب عدم تجانس الهيكل الكلي والعيوب عيوبًا متأصلة في طرق التصنيع الإضافية المختارة، وغالبًا ما تكون ميزات غير معيارية في تصميم الأشكال الهندسية. مثل نسيج السطح (الخشونة والتجاعيد) أو المسحوق المتبقي (مثل القنوات، الثقوب، التجاويف، إلخ) والمعالجة اللولبية. خاصةً أن تجاعيد السطح تتعلق بالنعومة. لذلك، قد تؤدي طرق التصنيع الأكثر تعقيدًا مثل اللحام بالاحتكاك المغمور AFS-D أو عملية الطباعة ثلاثية الأبعاد بتقنية AW-DED باستخدام قوس كهربائي ومواد ذائبة إلى مزيد من المعالجة اللاحقة، مثل المعالجة باستخدام CNC.
3Dطباعةمعالجة مواد القوالب
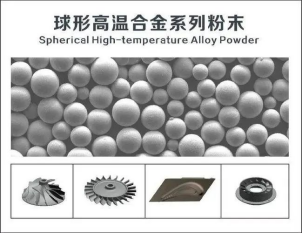
3Dطباعة(طباعة ثلاثية الأبعاد)، والمعروفة أيضًا باسم التصنيع الإضافي(التصنيع الإضافي، اختصارًاAM)، نشأت في التسعينيات. تختلف الطباعة عن طرق المعالجة التقليدية "التقليلية" في أن3Dالطباعة تعتمد على البرمجيات الحاسوبية، من خلال التصميم، المسح وغيرها من الطرق لإنشاء نماذج ثلاثية الأبعاد، باستخدام طريقة إضافة طبقة فوق طبقة من المواد المتفرقة(مسحوق، خيوط)، وهي تقنية لتشكيل المواد.3Dتستخدم الطباعة عادة مسحوق كروي كمادة خام، من خلال مصدر حراري مركزي يتم إذابته بشكل انتقائي، وفي عملية التبريد التالية يتصلب لتشكيل القطع المطبوعة..
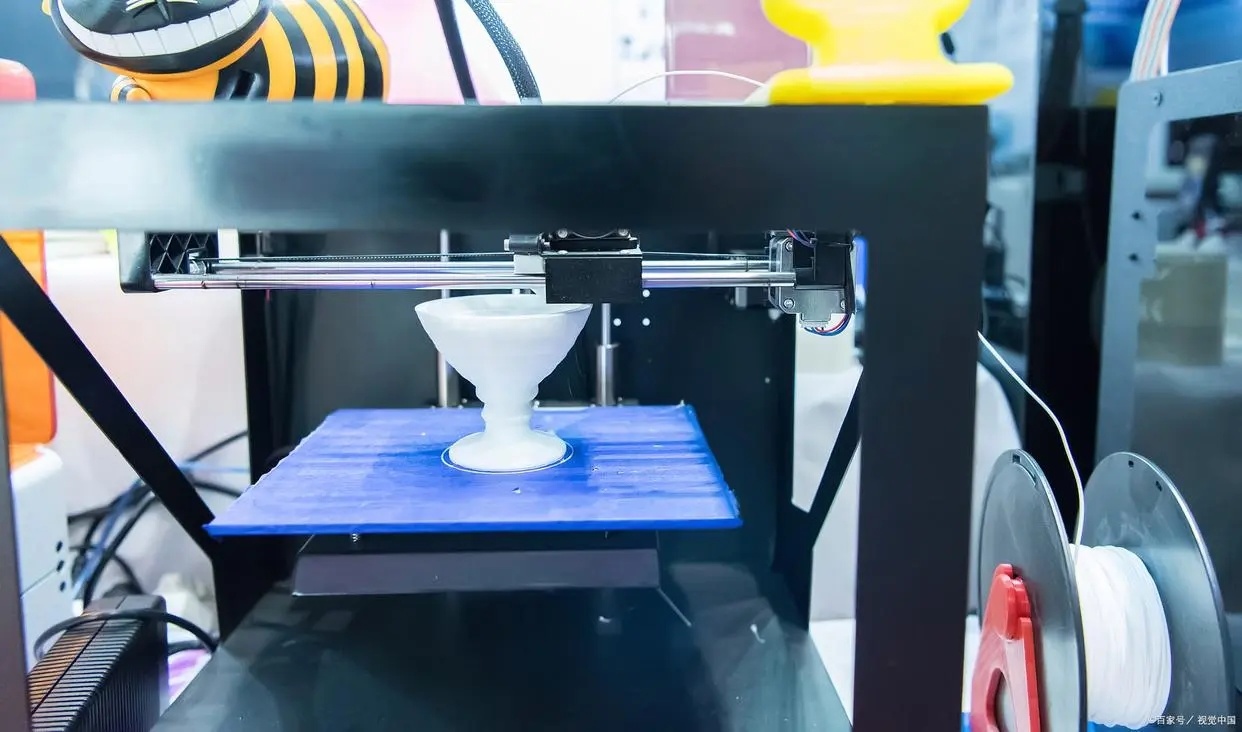
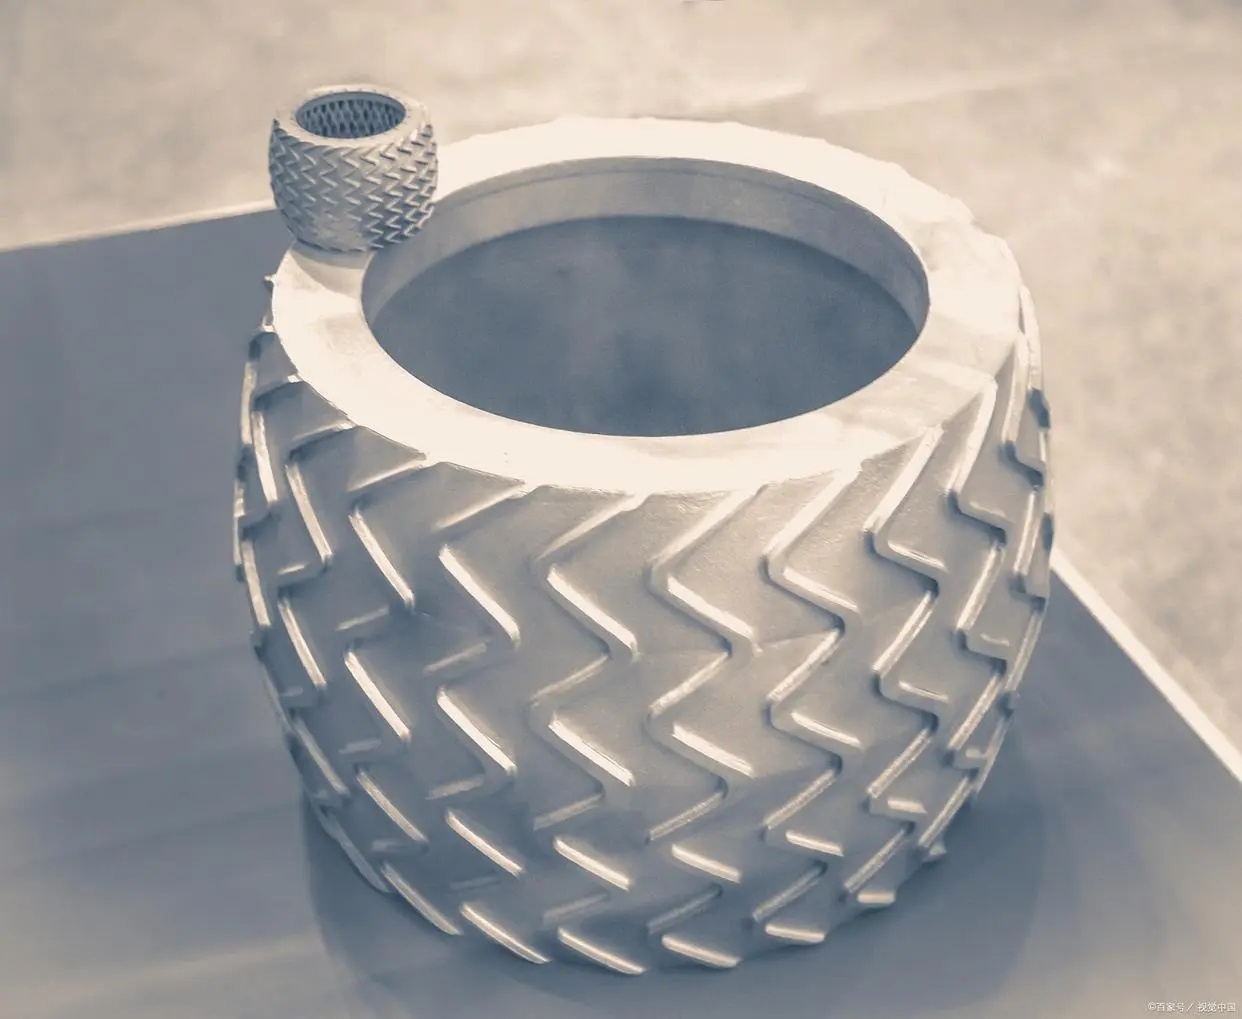
3Dطباعة3Dالمنتجات المطبوعة
في الوقت الحالي، تشغل الطباعة ثلاثية الأبعاد المعدنية جزءًا كبيرًا من صناعة الطباعة ثلاثية الأبعاد. على سبيل المثال، في مجال الطيران والفضاء، انتقلت الطباعة ثلاثية الأبعاد المعدنية من تصنيع نماذج اختبار إلى مرحلة الإنتاج الضخم؛ في مجال طب الأسنان، أصبحت تيجان الأسنان المعدنية المطبوعة ثلاثية الأبعاد وسيلة شائعة في مختبرات الأسنان؛ في مجال جراحة العظام، بدأت زراعة المعادن المطبوعة ثلاثية الأبعاد في الاستخدام على نطاق واسع؛ في مجالات القوالب والمشعات وغيرها، تحل محل العمليات التقليدية..
الطباعة ثلاثية الأبعادتستخدم عادةًسبائك عالية الحرارة مصنوعة بطريقة المعادن المسحوقة، مقارنةً بالسبائك التقليدية المصنوعة من الصب والطرق، تتمتع بتركيب متجانس، وعدم وجود تباين كبير، بالإضافة إلى قوة عائد عالية، وأداء جيد في التحمل، مما يتغلب على التباين الناتج عن العمليات التقليدية.(غير المتجانس)، كل جزيء من المسحوق المستخدم هو "سبائك ميكروسكوبية"، يمكن أن يحدث التباين في نطاق صغير فقط داخل جزيئات المسحوق، مما يحسن الأداء الشامل للسبيكة، ويقلل من كمية المعالجة الميكانيكية، ويزيد من كفاءة استخدام السبيكة.
لكن بسبب عدم تجانس الهيكل الكلي لمواد الطباعة ثلاثية الأبعاد وعيوبها، تُعتبر عيوبًا متأصلة في طريقة التصنيع الإضافي المختارة، وغالبًا ما تكون ميزات غير قياسية في تصميم الأشكال الهندسية. مثل نسيج السطح (خشونة وتعرجات) أو المسحوق المتبقي (مثل القنوات، الثقوب، التجاويف، إلخ)宏观结构的不均匀性和缺陷被视为所选择的增材制造方法所固有的缺陷,通常是设计构建几何形状中的非标称特征。诸如表面纹理(粗糙度和波纹)或残留粉末(例如,通道、孔、空腔等)螺纹加工、产品精度等等,尤其是表面波纹度与光洁度。因此 AFS-D搅拌摩擦焊增材制造或 AW-DED电弧熔丝定向能量沉积3D打印工艺等更加工方法可能会导致更多的后处理,例如CNC机械再加工。
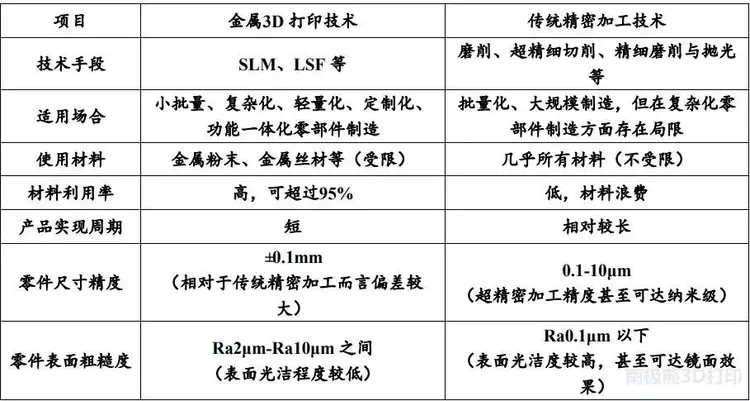
金属3D打印较传统精密加工技术
3D打印工艺制造注意事项:
1、螺纹建议用攻牙,不建议直接打印(含内,外螺纹);
2、壁厚,槽宽,字体大小低于0.5mm不保证能打印出来;
3、装配件需要提醒发装配组装图,发货前会装配好才寄出,如没提醒不负责装配;
4、需装配的产品间隙位单边需放0.15mm;
5、局部装配要求高的(如轴承孔/直径/平面装配位)要提前留出加工余量,再通过二次精加工配合;
6、金属3D打印高温烧结后有些细长,薄壁件,壳类等结构会有变形,金属3D打印优势在于结构复杂件,精度跟表面效果劣于机加工;
7、本色表面麻点(Ra7左右);
8、金属3D打印材质后处理:跟传统材料一样可以后续二次加工处理;
9、50mm内的产品打印公差±0.1mm,更大件产品打印公差视图纸而议;
10、针对大件的产品如需要拆件打印,就要考虑到拆件位置,要避开孔位,考虑到变形量及预留焊接时的对位接口。
我司PM系列丝锥在3D打印模具材料上的加工于应用:
产品材料:0.1C-12Cr-10Co-5Mo(马氏体时效不锈钢); 材料硬度:HRC42-46
| 丝锥 |
品牌 |
箭石 |
|
| 产品型号 |
JSTREM12X1.5 |
||
| 产品材质 |
HSS-E-PM |
||
| 产品规格 |
M12X1.5-6HX |
||
| 测试数量 |
2 |
||
| 刀柄 |
品牌 |
远见 |
|
| 名称 |
浮动丝攻刀柄 |
||
| 加工参数 |
线速度 (vc) |
4 |
m/min |
| 转速(n) |
110 |
دقيقة-1 |
|
| عمق |
20 |
مم |
|
| سائل التبريد |
تبريد خارجي |
سائل مستحلب |
|
|
|
|
||
| نتيجة الاختبار |
معالجةتدهور خشونة الخيوط بعد 250 قطعة |
||
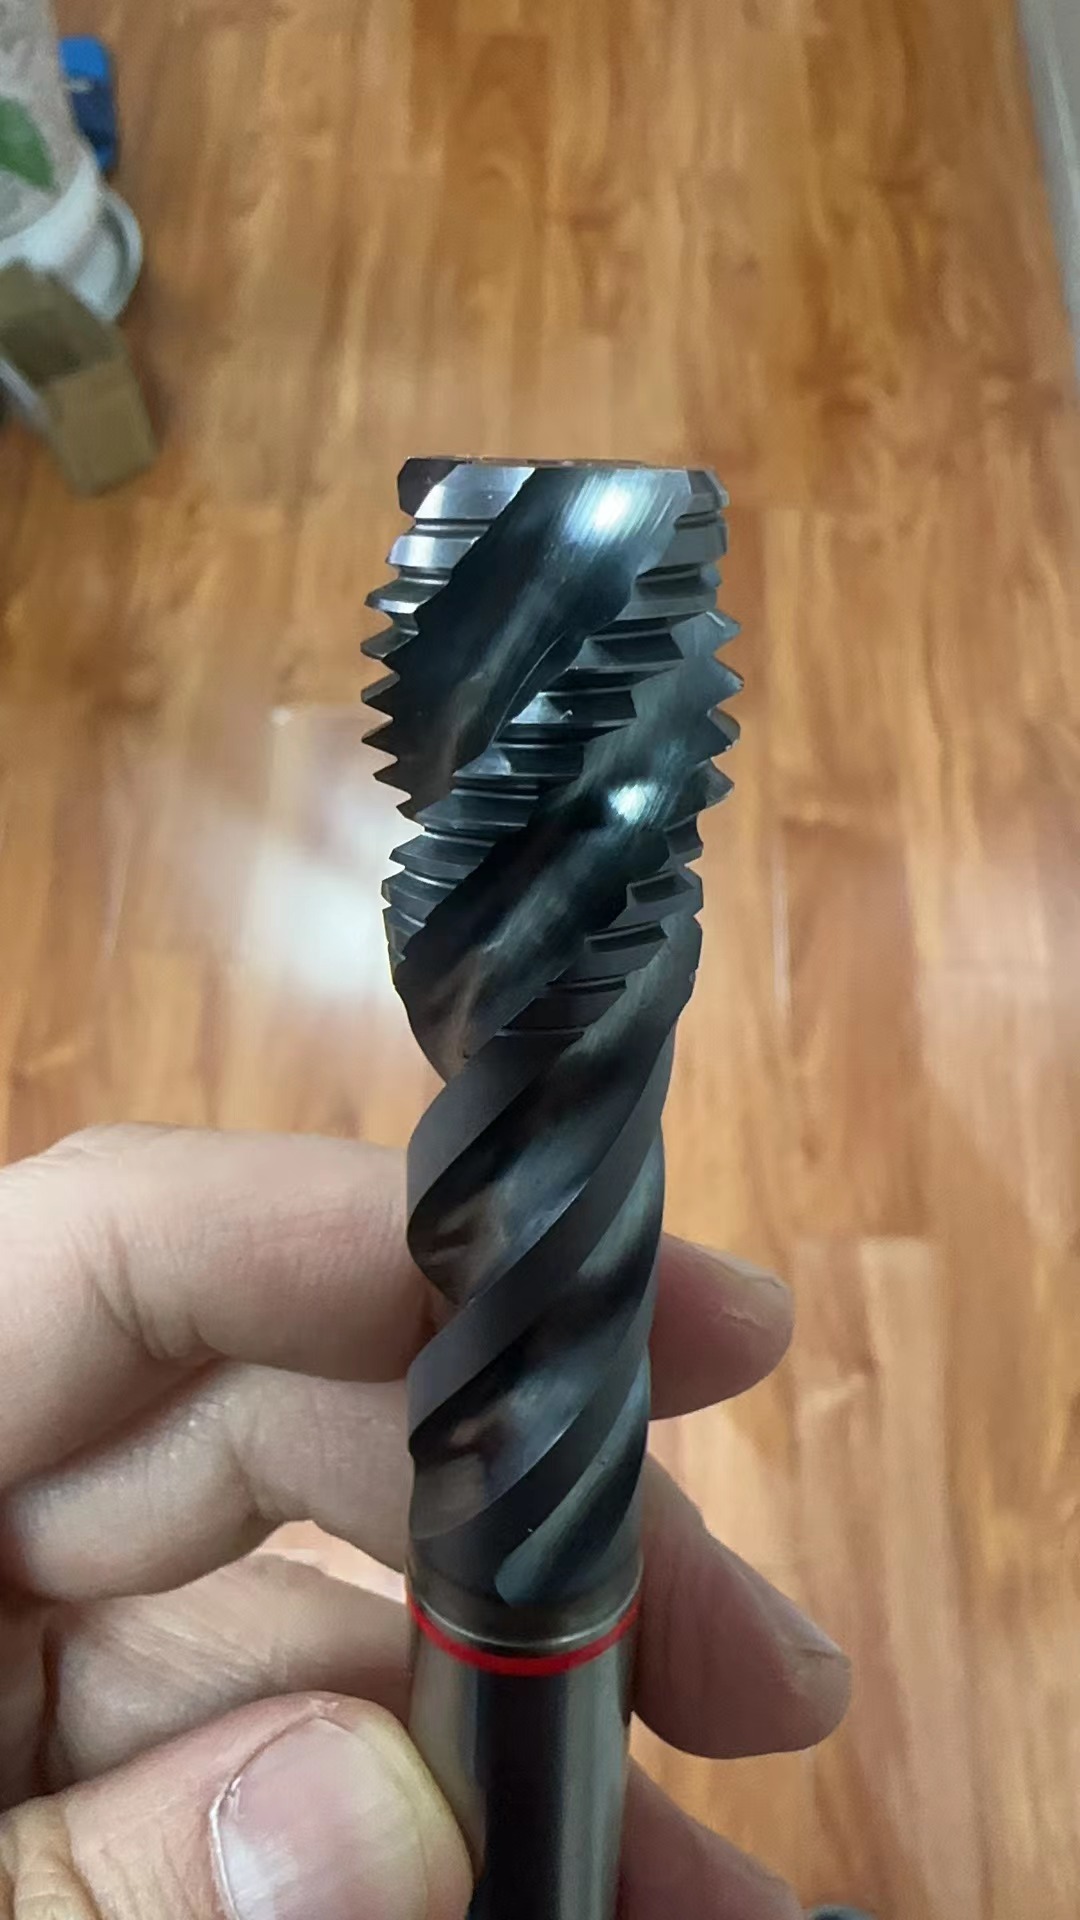
箭石PMتستخدم السلسلة من مواد المعادن المسحوقة عالية الجودة وبنية خيوط خاصة، مما يجعل المنتج يتمتع بمقاومة عالية للتآكل وموثوقية في نعومة الخيوط وأداء عالي.Xالطلاء يتمتع بمقاومة عالية للحرارة والتآكل مما يزيد من عمر الأدوات!
الأخبار ذات الصلة
دان الجديد

شركة Nanjing Arrow Chushi Industry and Trade Co. ، Ltd.
الهاتف:+ 86 025 84958290
العنوان: رقم 105 ، المبنى 8 ، المنطقة 8 ، سوق Lingxin ، منطقة Jiangning ، Nanjing
روابط ودية:متجر علي الطبيب بالقطع